ID

Solusi Keausan

Solusi Keausan dan Jasa Hardfacing untuk Peralatan Pabrik Industri Berat

Di pabrik baja dan industri berat lainnya, komponen peralatan menghadapi abrasi, benturan, panas, dan korosi setiap hari. Dengan menyesuaikan hardfacing, pelat tahan aus komposit, dan rekondisi rol dengan mekanisme keausan dan kondisi operasi yang sebenarnya, kami membantu memperpanjang umur komponen dan mengurangi waktu henti yang tidak terencana.

Mekanisme Keausan

Solusi yang Tepat Dimulai dari Diagnosis yang Tepat

Keausan jarang memiliki satu penyebab — biasanya beberapa mekanisme bekerja bersamaan. Kami mengidentifikasi mekanisme dominan pada setiap komponen dan memilih paduan pelapis atau material yang tahan terhadapnya.

Abrasi

Partikel keras seperti bijih, sinter, kokas, dan terak mengikis permukaan. Umum terjadi pada chute, hopper, dan liner.

Benturan

Bongkahan yang jatuh dan pukulan berat menyebabkan deformasi, gompal, dan retak — masalah utama pada crusher, grizzly bar, dan grab skrap.

Keausan Logam-ke-Logam & Kelelahan Gelinding

Kontak dan gesekan antarkomponen logam seperti rol dan pemandu menyebabkan keausan, galling, dan spalling.

Erosi

Gas atau fluida berkecepatan tinggi yang membawa partikel halus mengikis bilah kipas, saluran, dan siku pipa.

Panas & Kelelahan Termal

Pemanasan dan pendinginan berulang menyebabkan retak panas dan oksidasi suhu tinggi pada rol caster, hood gas buang, dan komponen zona panas lainnya.

Korosi

Air pendingin, kerak, dan seng cair menyerang permukaan — dan mempercepat kehilangan material bila disertai keausan.

Solusi Kami

Empat Pendekatan, Disesuaikan untuk Setiap Komponen

Setelah meninjau pola keausan, material, dan suhu operasi, kami mengusulkan metode dan material yang paling sesuai — mulai dari komponen tahan aus baru hingga rekondisi komponen yang aus.

01

Hardfacing

Komponen yang aus dibangun kembali ke bentuk aslinya dengan las pelapis dan dilindungi paduan tahan aus. Hardfacing juga dapat diterapkan pada komponen baru sebagai perlindungan pencegahan. Paduan karbida krom, karbida kompleks, martensitik, dan baja tahan karat dipilih sesuai mekanisme keausan.

  • Rotor & gigi crusher
  • Grizzly bar
  • Grab skrap
  • Sirip screw conveyor
  • Bilah kipas
  • Bagian dalam pipa & siku
  • Kepala dummy bar
02

Wear Plate Komposit (Pelat Tahan Aus)

Pelat dasar baja lunak atau baja tahan karat dengan lapisan paduan tahan aus yang dilas di atasnya. Dipasok sebagai pelat datar, komponen potong dan bentuk, atau liner dan chute fabrikasi yang dibuat sesuai gambar atau sampel Anda.

  • Liner
  • Chute & hopper
  • Kotak umpan
  • Komponen transisi
  • Panel saringan
  • Pipa umpan & isap
03

Cladding & Rekondisi Rol

Rol pengecoran kontinu dan rol rolling mill direkondisi dengan paduan pelapis yang dipilih untuk setiap posisi rol. Setelah cladding dengan masukan panas dan dilusi yang terkendali, rol dimesin dan diinspeksi untuk mengembalikan dimensi, profil, dan kondisi permukaan aslinya. Jika badan rol dan journal masih dalam batas yang dapat diperbaiki, rekondisi biasanya lebih cepat dan lebih ekonomis dibanding membeli rol baru.

  • Foot roll
  • Segment roll
  • Rol pelurus & penarik
  • Work roll
  • Rol beralur
  • Pinch roll & coiler roll
04

Pelapisan & Rekondisi untuk Panas dan Korosi

Komponen yang terpapar kelelahan termal, oksidasi suhu tinggi, atau serangan logam cair dilindungi dengan pelapisan thermal spray atau cladding tahan korosi. Nozzle pendingin sekunder dapat direkondisi melalui pembersihan, inspeksi pola semprotan, dan pelapisan tahan aus.

  • Pipa hood gas buang BOF
  • Bak seng untuk galvanisasi
  • Nozzle pendingin sekunder

Rekondisi Hardfacing

Jasa Hardfacing dalam Praktik: Pabrik Semen, Pembangkit Listrik, dan Baja

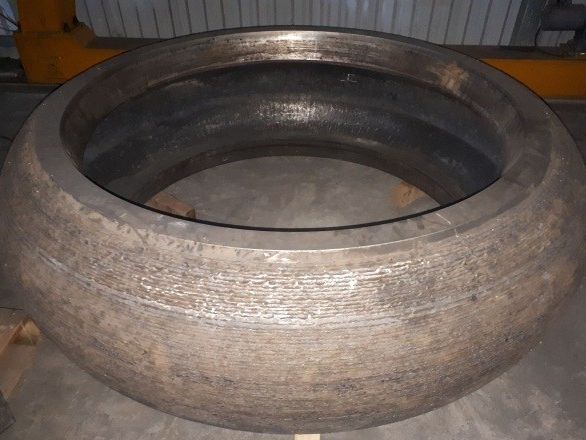
Rol dan meja vertical roller mill (mill batu bara, raw meal, dan semen) serta kerucut crusher cepat aus dan mahal untuk diganti. Alih-alih membeli baru, kami merekondisinya dengan sistem hardfacing otomatis — di bengkel hardfacing mitra kami di Vietnam atau langsung di dalam pabrik — mengembalikan profil aslinya dan melindunginya dengan lapisan tahan aus.

PT + UTNDT sebelum dan sesudah pengelasan
Pengelasan otomatissesuai profil yang dibutuhkan
Hingga 45–50 mmketebalan lapisan pelapis
Di bawah 80 °Csuhu komponen selama pengelasan
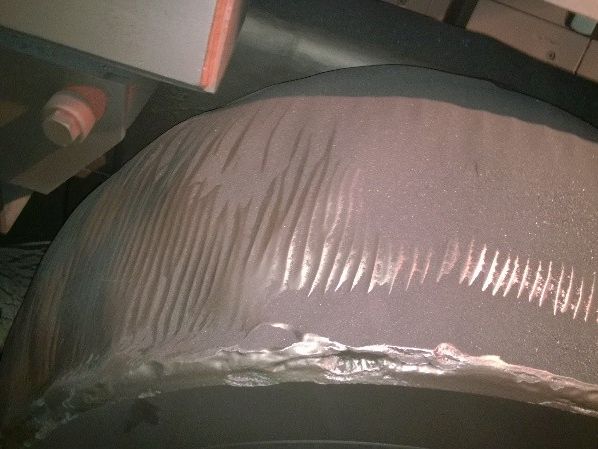
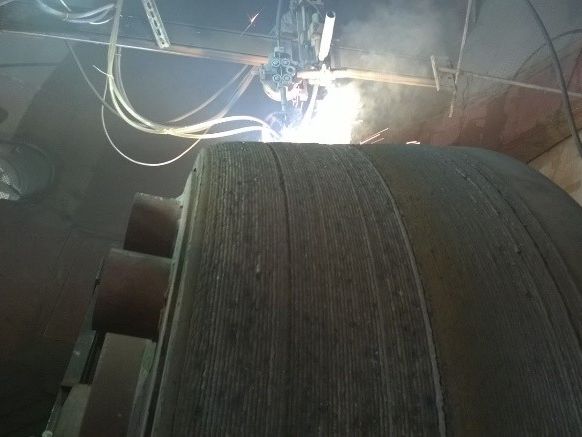
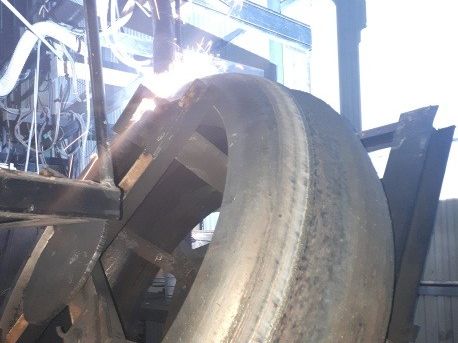
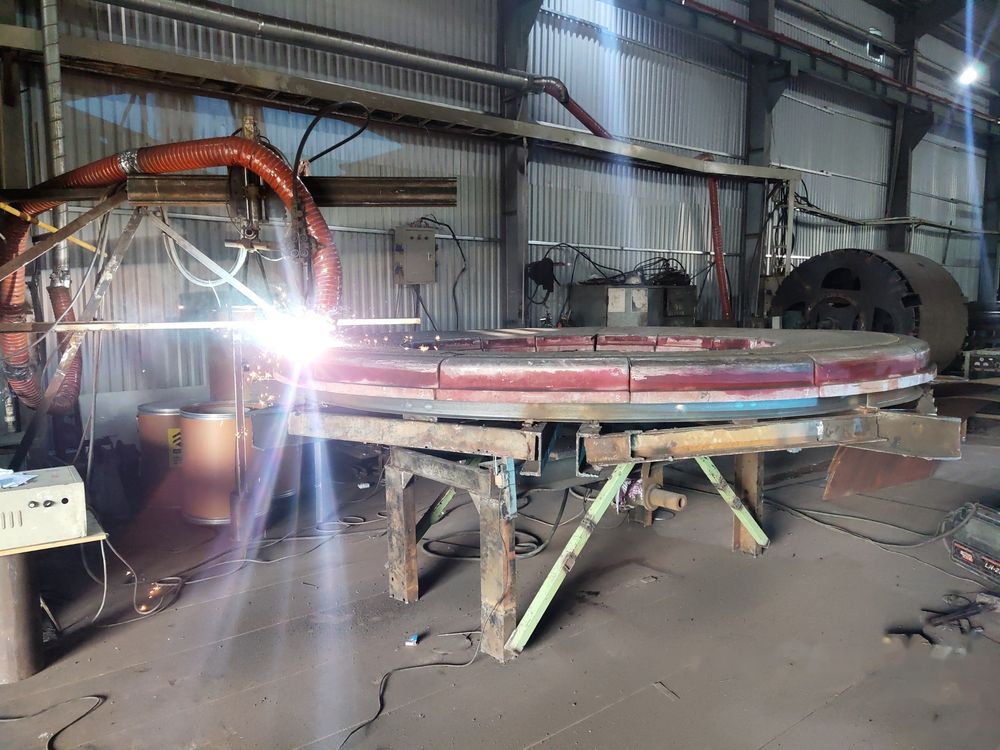
Hardfacing otomatis pada roller tyreHardfacing di dalam shell rolHardfacing otomatis pada segmen mejaRoller tyre yang direkondisi sesuai profil

Hardfacing Roller Tyre & Meja Vertical Roller Mill — di Bengkel

Roller tyre dan segmen meja dibawa ke bengkel, dibersihkan, dan diinspeksi dengan PT/UT untuk retak dan keausan. Cacat dihilangkan dengan carbon-arc gouging dan gerinda lalu diinspeksi ulang; cekungan diisi, kemudian lapisan tahan aus diaplikasikan dengan pengelasan otomatis sesuai profil yang dibutuhkan.

  • Mill batu bara (pembangkit, semen)
  • Raw mill & cement mill
  • Roller tyre
  • Segmen meja
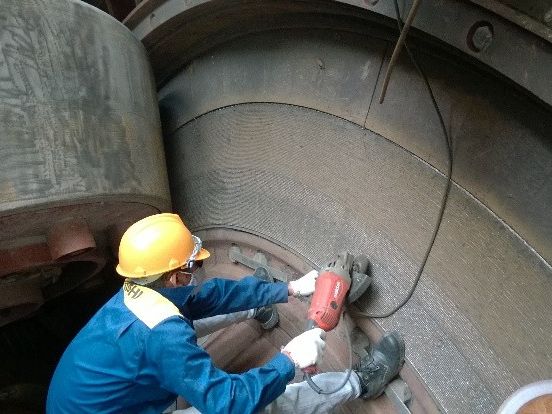
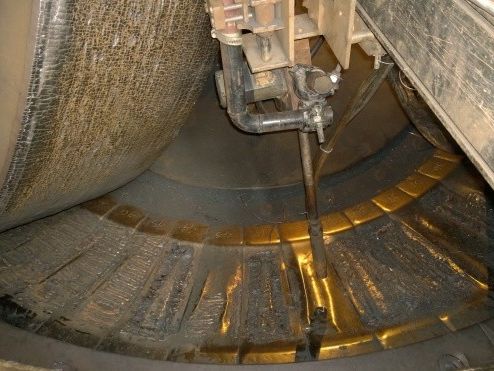
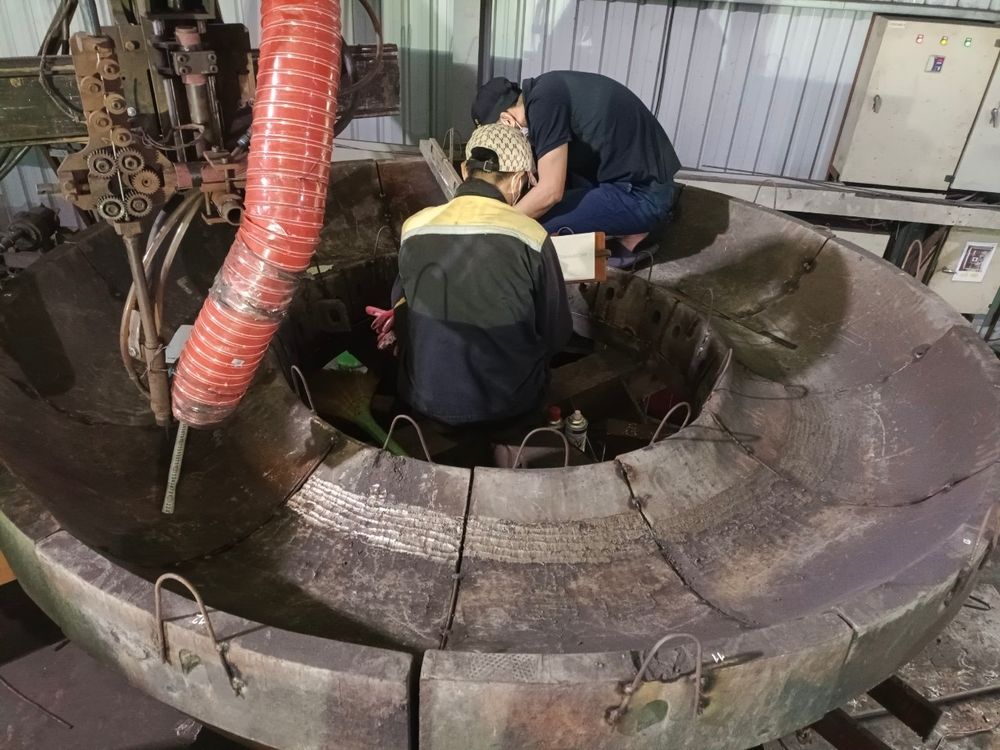
Rol aus dan retak sebelum rekondisiPenggerindaan dan persiapan permukaan di dalam millHardfacing otomatis in-situ pada rolHardfacing otomatis in-situ pada meja

Hardfacing In-situ di Dalam Mill — Di Lokasi

Bila komponen tidak dapat dilepas, kru memasang penggerak putar untuk meja mill, menyinkronkan kecepatannya dengan kecepatan pengelasan, dan melakukan hardfacing otomatis di dalam mill. Celah antarsegmen meja dan area yang rusak terlebih dahulu diisi dengan pengelasan semi-otomatis. Hal ini mempersingkat waktu henti mill.

  • Di lokasi
  • Tanpa melepas rol
  • Waktu henti lebih singkat
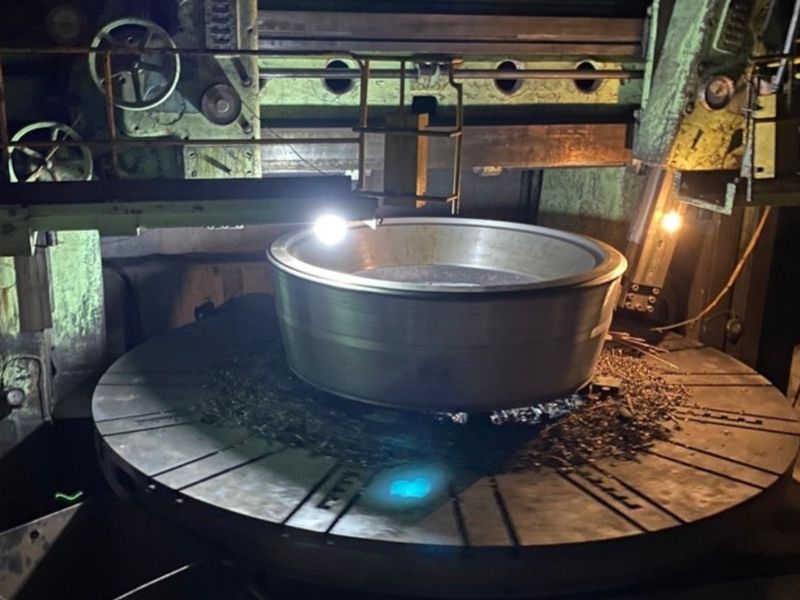
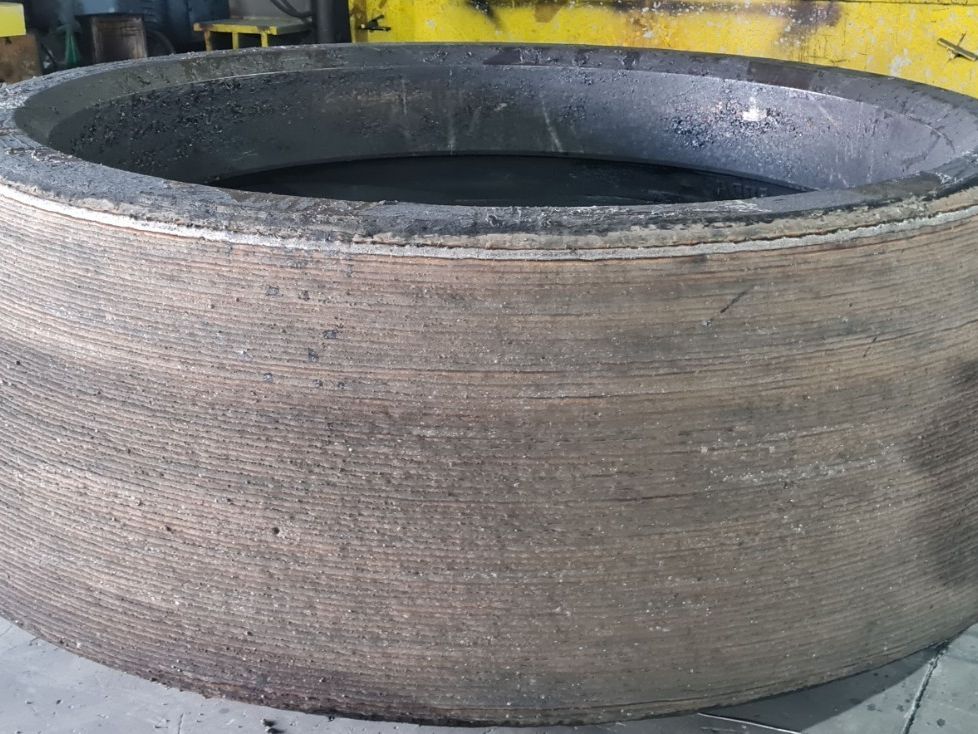
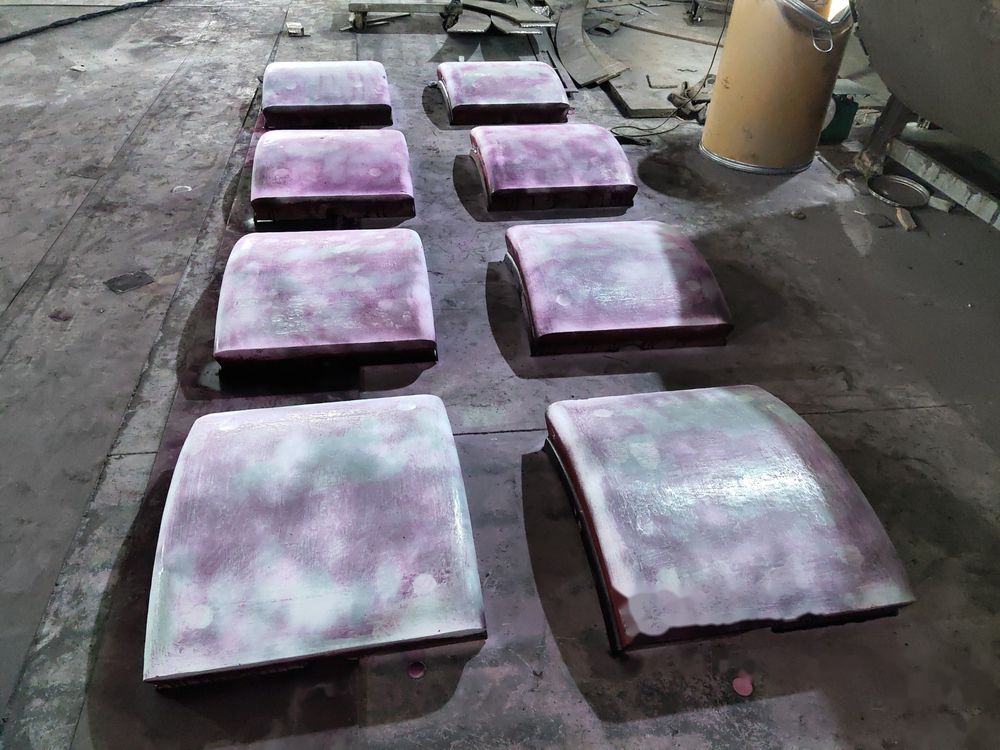
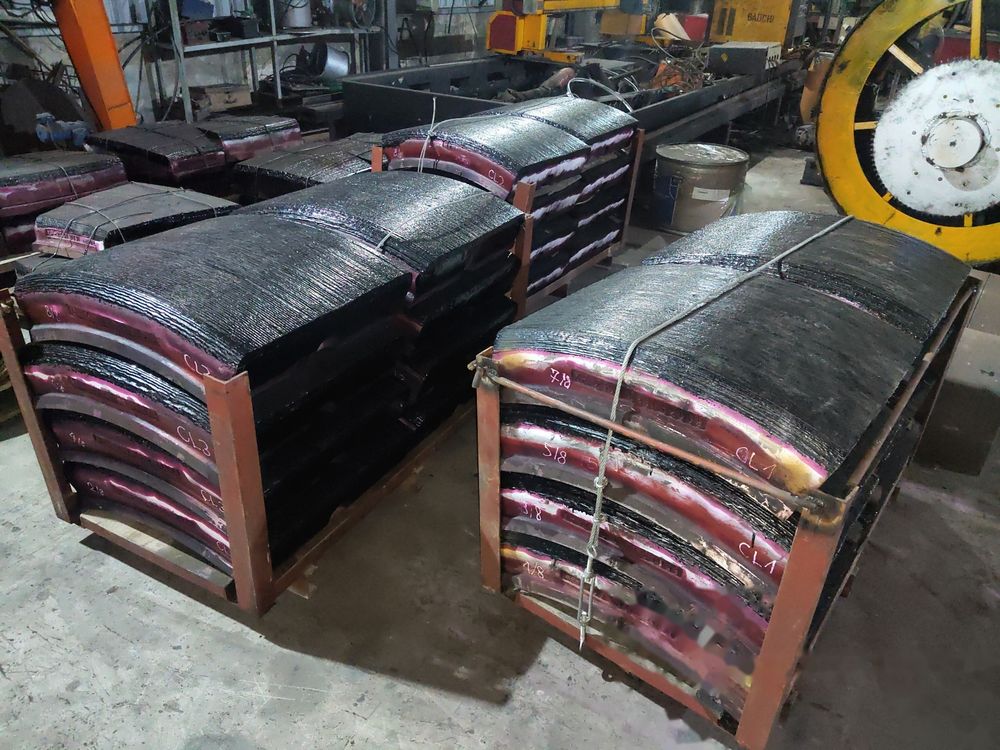
Pembubutan profil shell rol cor baruShell rol baru setelah hardfacingLiner meja setelah hardfacingLiner yang telah dicat dikemas untuk pengiriman

Rol & Liner Meja Cor Baru dengan Hardfacing

Shell rol dan liner meja dicor baru dari baja cor SCW 480 yang dapat dilas (JIS G 5102) sesuai gambar, diinspeksi PT/UT, dan dibubut sesuai profil. Setelah pemanasan awal hingga 80–100 °C dan lapisan penyangga tahan karat, lapisan aus diaplikasikan dengan pengelasan otomatis. Badan baja cor yang tangguh dapat di-hardfacing ulang beberapa kali selama masa pakainya.

  • Baja cor SCW 480
  • Lapisan penyangga tahan karat
  • Dapat di-hardfacing ulang
  • Pengiriman sekitar 60 hari
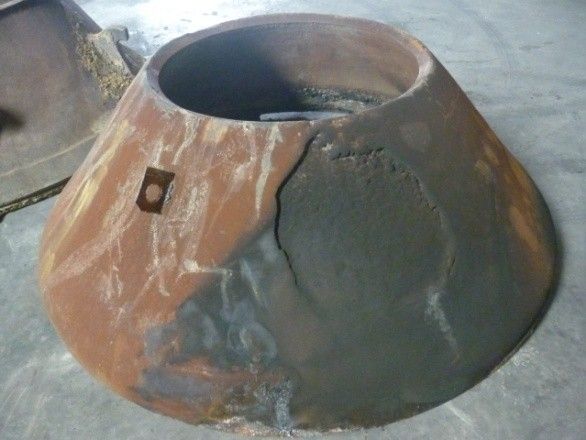
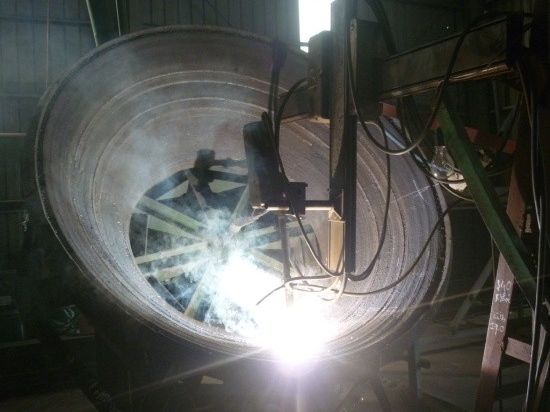
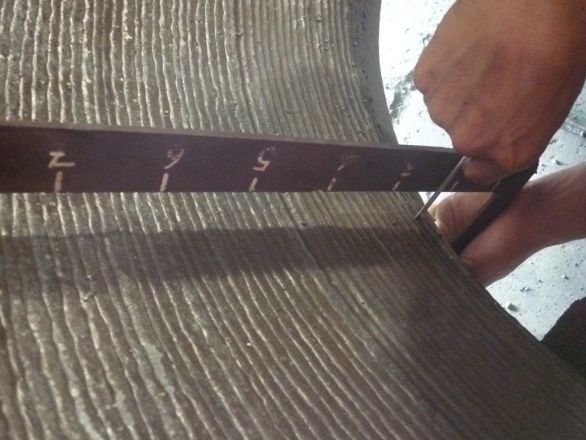
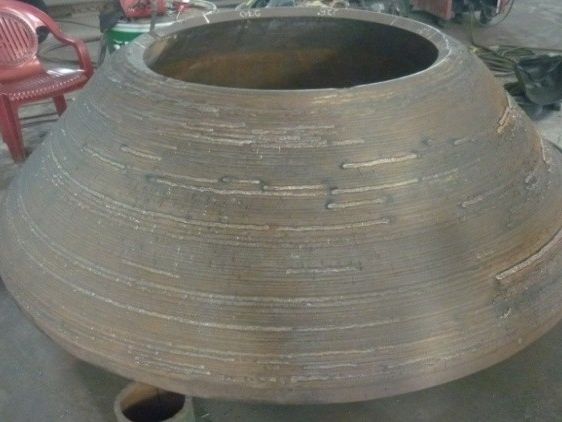
Kerucut crusher yang ausHardfacing otomatis pada permukaan dalamPemeriksaan profil setelah pengelasanKerucut crusher setelah rekondisi

Mantel & Concave Cone Crusher

Kerucut untuk crusher tambang batu dan bijih diuji dengan penetran warna, cekungan diisi, kemudian hardfacing otomatis dibangun berlapis: lapisan dasar tahan karat 5–6 mm, penebalan baja mangan hingga ketebalan yang dibutuhkan, dan dua lapisan tahan aus 5–7 mm. Profil diperiksa dengan templat sebelum serah terima.

  • Tambang batu kapur semen
  • Pertambangan
  • Mantel & concave
  • Pelapis multi-layer

Proses Rekondisi

  1. 1Bersihkan, inspeksi PT/UT, ukur keausan
  2. 2Hilangkan retak dan cacat
  3. 3Inspeksi ulang dengan NDT
  4. 4Siapkan sistem pengelasan otomatis
  5. 5Isi cekungan dan celah
  6. 6Hardfacing otomatis lapisan aus
  7. 7Periksa profil, PT, dan dimensi
  8. 8Finishing, pengecatan, dan serah terima

Poin Teknis Utama

  • NDT: uji penetran warna (PT) dan ultrasonik (UT) sebelum pengelasan untuk menemukan retak; diulang setelah penghilangan cacat dan setelah hardfacing.
  • Bahan habis pakai: lapisan penyangga/dasar tahan karat; penebalan baja mangan austenitik bila diperlukan; lapisan aus dengan kawat flux-cored karbida krom, dipilih untuk setiap komponen.
  • Kontrol panas: suhu komponen dijaga di bawah 80 °C sepanjang proses; terak dibersihkan setelah setiap lapisan dan didinginkan dengan udara bertekanan.
  • Ketebalan lapisan pelapis: hingga sekitar 45 mm pada rol dan 50 mm pada liner meja.
  • Finishing: profil diperiksa dengan templat, bagian bawah liner difrais agar pas, dicat, dan diberi nomor sebelum serah terima.

Komponen Lain yang Dapat Kami Rekondisi

  • Rol dan meja vertical mill
  • Kerucut dan concave crusher
  • Rotor dan gigi crusher sinter
  • Grate bar dan liner aus
  • Komponen sesuai gambar atau sampel

Foto menunjukkan pekerjaan nyata di bengkel hardfacing mitra kami dan di lokasi pabrik di Vietnam. Bahan habis pakai, jumlah lapisan, ketebalan, dan waktu pengerjaan dikonfirmasi untuk setiap komponen.

Aplikasi

Aplikasi Umum di Seluruh Pabrik Baja

Dari penanganan bahan baku hingga rolling dan coating, kami mengusulkan perlindungan untuk area dengan keausan paling berat.

01Bahan Baku & Persiapan

  • Grab penanganan skrap
  • Crusher
  • Komponen oven kokas
  • Crusher sinter
  • Grizzly bar

02Pembuatan Besi & Baja

  • Chute pengisian tanur tinggi
  • Chute distribusi
  • Bell & dudukan bell
  • Dudukan hopper
  • Pipa hood gas buang BOF

03Pengecoran Kontinu

  • Nozzle pendingin sekunder
  • Foot roll
  • Segment roll
  • Rol pembengkok, pelurus & penarik
  • Kepala dummy bar

04Rolling, Finishing & Coating

  • Work roll
  • Backup roll
  • Rol beralur (produk panjang & profil)
  • Pinch roll & coiler roll
  • Bak seng untuk lini galvanisasi

Di semua proses: peralatan penanganan & pengumpul debu

  • Chute & hopper
  • Screw conveyor
  • Bilah & casing kipas
  • Saluran
  • Pipa & siku
  • Saringan

Selain pabrik baja, kami juga menerima permintaan suku cadang aus untuk peralatan semen, pertambangan dan penggalian, pembangkit listrik, serta daur ulang.

Wear Plate Komposit (Pelat Tahan Aus)

Pelat Tahan Aus Komposit: Struktur dan Jenis

Pelat tahan aus komposit menggabungkan pelat dasar yang mudah dilas dan dikerjakan dengan lapisan keras yang kaya karbida. Pelat dipasang dengan pengelasan atau baut pada sisi dasar, sementara permukaan aus dilindungi oleh kekerasan tinggi lapisan pelapis.

6 mm6 mm1234
  1. 1Lapisan tahan aus (paduan keras mengandung karbida)
  2. 2Garis fusi (tempat lapisan pelapis menyatu dengan pelat dasar)
  3. 3Pelat dasar (baja lunak, baja tahan karat, dll.)
  4. 4Retak halus pelepas tegangan (normal — bukan cacat)
Contoh penulisan ketebalan: 6+6 = pelat dasar 6 mm + lapisan pelapis 6 mm
Ketebalan
Dipilih sebagai dasar + pelapis (mis. 5+3, 6+6, 10+10), dari pelat tipis dengan total sekitar 4 mm hingga pelat tebal.
Ukuran standar
1.500 × 3.000 mm, 2.000 × 3.000 mm, dll. Area yang dilapisi sedikit lebih kecil dari pelat.
Material dasar
Baja struktural (kelas S235 / SS400) sebagai standar; baja tahan aus, tahan karat, atau tahan panas atas permintaan.
Bentuk pasokan
Pelat datar, komponen potong, komponen tekuk dan rol, serta liner dan chute fabrikasi yang dibuat dari gambar atau sampel.

Jenis Utama dan Cara Memilih

JenisFiturKekerasan umum / suhu maks.Aplikasi umum
Karbida kromStandar serbaguna untuk abrasi tinggi dengan benturan rendah hingga sedangHRC 62–64 / hingga 300 °CLiner mill, liner dump truck, bucket loader, komponen penggiling
Karbida krom + niobiumKetangguhan lebih tinggi untuk abrasi beratHRC 62–64 / hingga 450 °CBucket dragline, palu kokas, ripper, saringan pemilah, crusher
Karbida kompleksKandungan karbida tertinggi untuk ketahanan aus terbaik; mempertahankan kekerasan pada suhu tinggiHRC 62–64 / hingga 700 °CPenghancuran dan penyaringan, hopper dan leher tanur tinggi, area tungku, kipas gas buang panas
Karbida titanium dalam matriks martensitikAbrasi berat disertai benturan dan gouging keras; lebih sedikit retak permukaanHRC 52–55 / hingga 200 °CAuger, bilah scraper, mixer, crusher, bucket shovel, pipa slurry

Varian untuk Kebutuhan Khusus

Pelat halus dengan gesekan rendah

Permukaan halus dengan retak minimal mengurangi penumpukan dan penyumbatan material basah atau lengket di chute dan hopper. Tersedia juga versi untuk area benturan tinggi.

Pelat tipis dan ringan

Ketebalan total sekitar 4–6 mm, mencapai kekerasan tinggi (sekitar HRC 64–66) dalam satu lapisan — untuk area yang kritis terhadap berat. Tidak cocok untuk benturan.

Penguatan sesuai profil keausan

Pola lapisan karbida khusus yang dirancang sesuai profil keausan setiap komponen, untuk zona paling berat seperti crusher sinter dan dek crusher.

Kekerasan dan suhu adalah nilai panduan umum untuk lapisan multi-layer. Nilai sebenarnya tergantung pada paduan, jumlah lapisan, dan material dasar — kami akan mengusulkan spesifikasi yang sesuai dengan aplikasi Anda.

Fabrikasi & Pemasangan

Memaksimalkan Pelat Tahan Aus Komposit

Pelat dengan lapisan keras dapat retak atau terkelupas jika diproses seperti baja biasa. Poin-poin pentingnya:

Pemotongan

  • Pemotongan plasma paling ekonomis; gunakan laser atau waterjet bila diperlukan toleransi ketat
  • Potong bentuk dalam seperti lubang dan jendela terlebih dahulu, profil luar terakhir
  • Tembus dari sisi pelapis dan hilangkan gerinda (deburr) setelah pemotongan
  • Pisahkan sisa potongan dari baja biasa untuk didaur ulang

Penekukan & Pengerolan

  • Tekuk dengan lapisan pelapis di bagian dalam, tegak lurus terhadap jalur las
  • Patuhi radius tekuk minimum — dengan pelapis di luar, diperlukan radius setidaknya dua kali lipat
  • Gunakan pelat korban untuk melindungi rol saat pengerolan
  • Untuk pipa yang memerlukan pelapis luar, melapisi pipa berdiameter yang sesuai lebih andal daripada mengerol pelat

Pengelasan & Pemasangan

  • Lakukan semua las struktural hanya pada pelat dasar
  • Paduan pelapis yang tercampur ke logam las membuatnya getas; bila ada risiko, gunakan kawat las tahan karat (tipe 307)
  • Tutup sambungan dan kepala baut dengan hardfacing untuk melindunginya dari keausan
  • Pilihan pemasangan: las fillet, las plug, stud, mur las, baut countersunk

Orientasi & Penanganan

  • Di tempat partikel halus bergerak dengan kecepatan tinggi (bilah dan casing kipas, pipa conveyor pneumatik), letakkan jalur las tegak lurus terhadap aliran
  • Jalur las yang sejajar dengan aliran membuat lembah di antara jalur las aus lebih dulu
  • Angkat dengan klem atau forklift — bukan dengan pengangkat magnetik

Informasi yang Membantu Kami Mengusulkan Solusi

Kirimkan foto komponen yang aus beserta interval penggantiannya, dan kami akan mengidentifikasi mekanisme keausan lalu kembali dengan usulan dan penawaran.

  • 01Nama komponen dengan gambar atau foto
  • 02Material saat ini dan interval penggantian
  • 03Kondisi keausan (lokasi, jumlah, foto)
  • 04Material yang bersentuhan (bijih, kokas, skrap, dll.) dan ukuran partikel
  • 05Suhu operasi, kondisi benturan dan korosif
  • 06Jumlah yang dibutuhkan dan target tanggal pengiriman

Diskusikan Proyek Pengadaan atau Manufaktur Anda Berikutnya dengan Kami

Kirimkan gambar atau data 3D Anda, dan tim kami akan memandu Anda melalui tinjauan teknis.

Minta Penawaran