DE

Verschleißschutz

Verschleißschutz für Anlagen der Schwerindustrie

In Stahlwerken und anderen Bereichen der Schwerindustrie sind Anlagenteile täglich Abrieb, Schlag, Hitze und Korrosion ausgesetzt. Indem wir Auftragschweißen, Verbund-Verschleißbleche und Walzenregenerierung auf den tatsächlichen Verschleißmechanismus und die Betriebsbedingungen abstimmen, verlängern wir die Standzeit und reduzieren ungeplante Stillstände.

Verschleißmechanismen

Die richtige Lösung beginnt mit der richtigen Diagnose

Verschleiß hat selten nur eine Ursache – meist wirken mehrere Mechanismen zusammen. Wir ermitteln den dominierenden Mechanismus an jedem Bauteil und wählen die passende Auftraglegierung oder den passenden Werkstoff.

Abrasion

Harte Partikel wie Erz, Sinter, Koks und Schlacke tragen die Oberfläche ab. Häufig an Schurren, Bunkern und Auskleidungen.

Schlag

Herabfallende Brocken und harte Schläge verursachen Verformung, Ausbrüche und Risse – ein Kernproblem bei Brechern, Rosten und Schrottgreifern.

Metall-Metall-Verschleiß & Wälzermüdung

Kontakt und Gleiten zwischen Metallteilen wie Rollen und Führungen führen zu Verschleiß, Fressen und Abplatzungen.

Erosion

Gas- oder Flüssigkeitsströme mit feinen Partikeln erodieren Ventilatorschaufeln, Kanäle und Rohrbögen.

Hitze & thermische Ermüdung

Wiederholtes Erwärmen und Abkühlen verursacht Brandrisse und Hochtemperaturoxidation an Strangrollen, Abgashauben und anderen Teilen im Heißbereich.

Korrosion

Kühlwasser, Zunder und flüssiges Zink greifen die Oberfläche an – zusammen mit Verschleiß beschleunigt das den Materialabtrag.

Unsere Lösungen

Vier Ansätze, abgestimmt auf jedes Bauteil

Nach Prüfung von Verschleißbild, Werkstoff und Betriebstemperatur schlagen wir das passende Verfahren und Material vor – von neuen verschleißfesten Teilen bis zur Regenerierung verschlissener Teile.

01

Auftragschweißen

Verschlissene Teile werden durch Auftragschweißen in ihre ursprüngliche Form gebracht und mit einer verschleißfesten Legierung geschützt. Auftragschweißen ist auch vorbeugend an Neuteilen möglich. Je nach Verschleißmechanismus wählen wir Chromkarbid-, Komplexkarbid-, martensitische oder rostfreie Legierungen.

  • Brecherrotoren & -zähne
  • Stangenroste
  • Schrottgreifer
  • Schneckenwendeln
  • Ventilatorschaufeln
  • Rohr- & Bogeninnenflächen
  • Kaltstrangköpfe
02

Verbund-Verschleißbleche

Ein Grundblech aus Baustahl oder Edelstahl mit aufgeschweißter verschleißfester Legierung. Lieferbar als Tafeln, Zuschnitte und Formteile oder als gefertigte Auskleidungen und Schurren nach Zeichnung oder Muster.

  • Auskleidungen
  • Schurren & Bunker
  • Aufgabekästen
  • Übergangsstücke
  • Siebbeläge
  • Aufgabe- & Saugrohre
03

Walzenplattierung & -regenerierung

Strang- und Walzrollen werden mit für jede Rollenposition gewählten Auftraglegierungen regeneriert. Nach dem Plattieren mit kontrollierter Wärmeeinbringung und Aufmischung werden die Rollen bearbeitet und geprüft, um Originalmaße, Profil und Oberfläche wiederherzustellen. Liegen Ballen und Zapfen innerhalb der Reparaturgrenzen, ist die Regenerierung meist schneller und wirtschaftlicher als der Neukauf.

  • Fußrollen
  • Segmentrollen
  • Richt- & Treiberrollen
  • Arbeitswalzen
  • Kaliberwalzen
  • Treiber- & Haspelrollen
04

Beschichtung & Instandsetzung gegen Hitze und Korrosion

Teile mit thermischer Ermüdung, Hochtemperaturoxidation oder Angriff durch flüssiges Metall werden durch thermisches Spritzen oder korrosionsbeständige Plattierung geschützt. Sekundärkühldüsen lassen sich durch Reinigung, Prüfung des Sprühbilds und eine verschleißfeste Beschichtung instand setzen.

  • Konverter-Abgashaubenrohre
  • Zinkkessel für Feuerverzinkung
  • Sekundärkühldüsen

Regenerierung durch Auftragschweißen

Regenerierung durch Auftragschweißen in der Praxis: Zement-, Kraft- und Stahlwerke

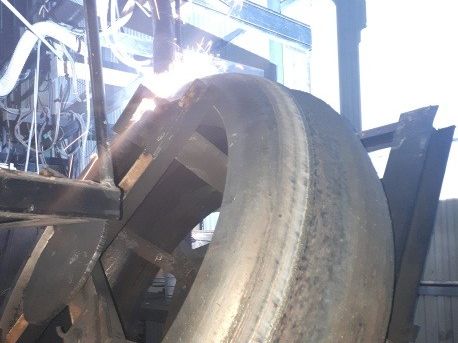
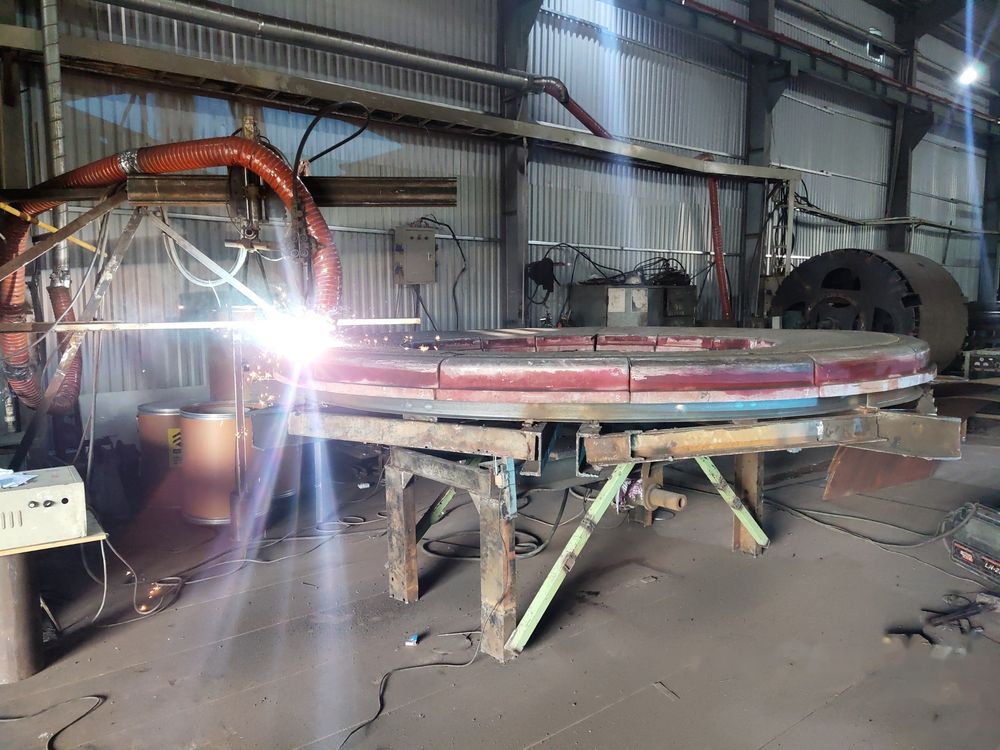
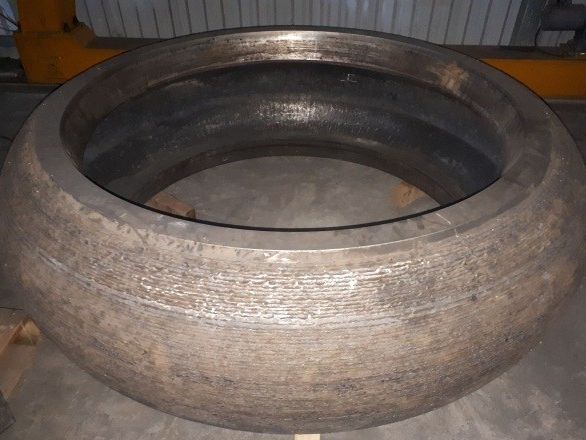
Mahlwalzen und Mahlteller von Vertikal-Wälzmühlen (Kohle-, Rohmehl- und Zementmühlen) sowie Brecherkegel verschleißen schnell und sind teuer im Ersatz. Statt neu zu kaufen, regenerieren wir sie mit automatischen Auftragschweißanlagen – in unserer Partnerwerkstatt in Vietnam oder direkt vor Ort im Werk – und stellen das Originalprofil mit einer verschleißfesten Auftragsschicht wieder her.

PT + UTZfP vor und nach dem Schweißen
Automatisches Schweißenauf das geforderte Profil
Bis 45–50 mmAuftragsdicke
Unter 80 °CBauteiltemperatur während des Schweißens
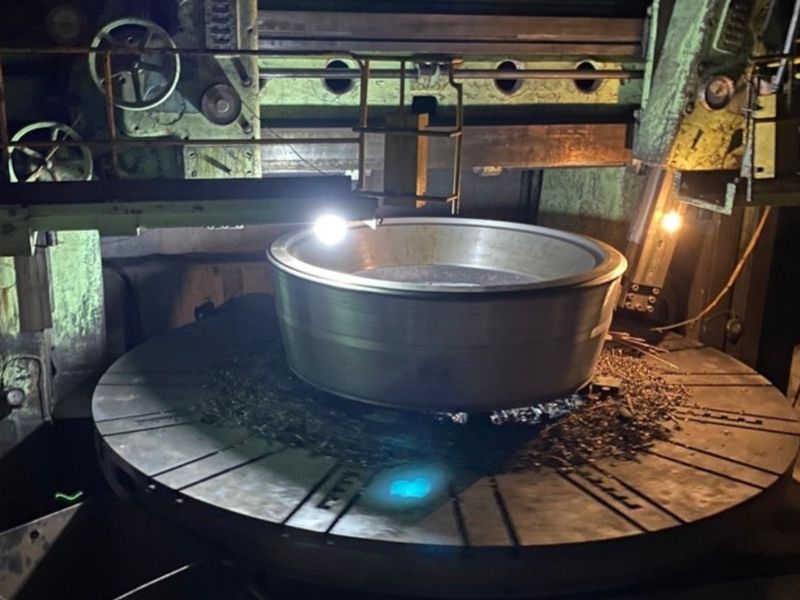
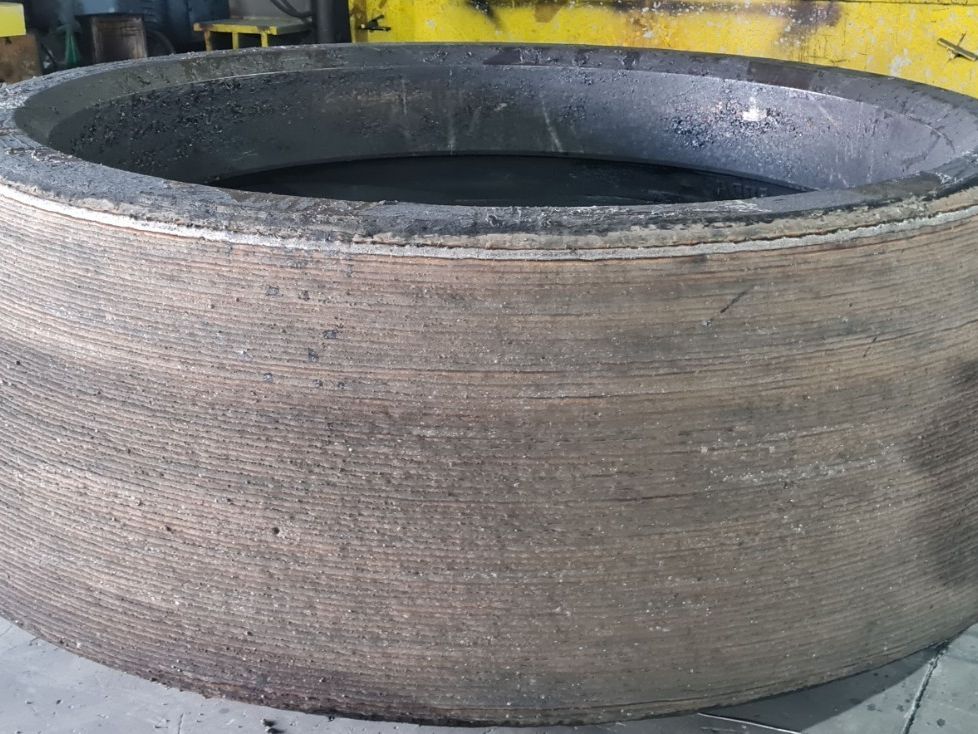
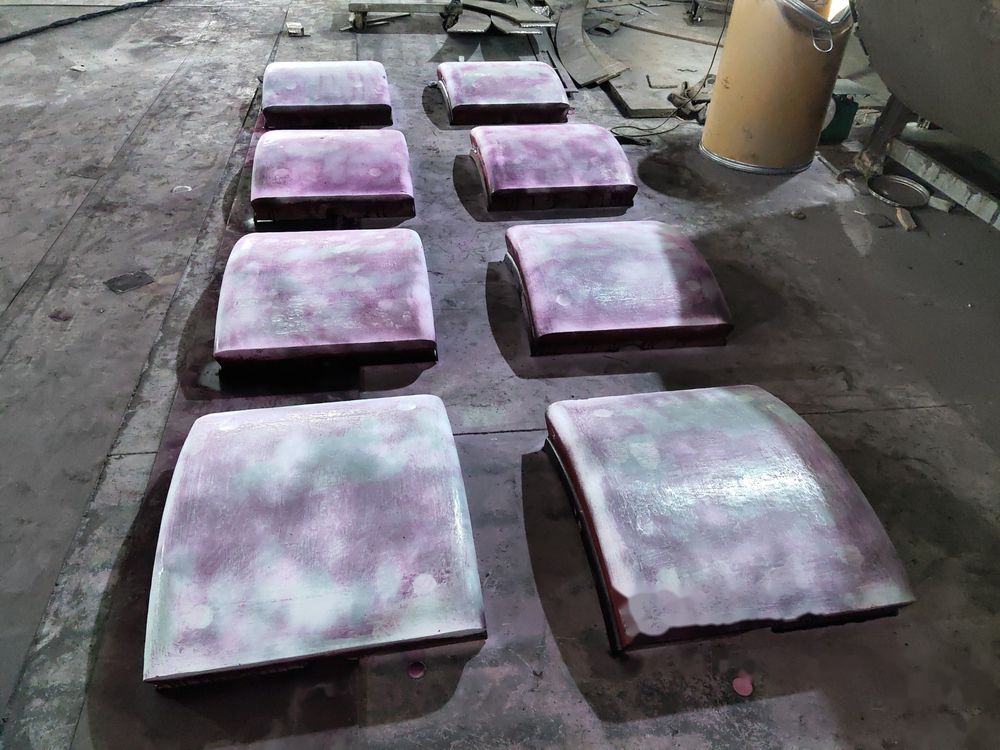
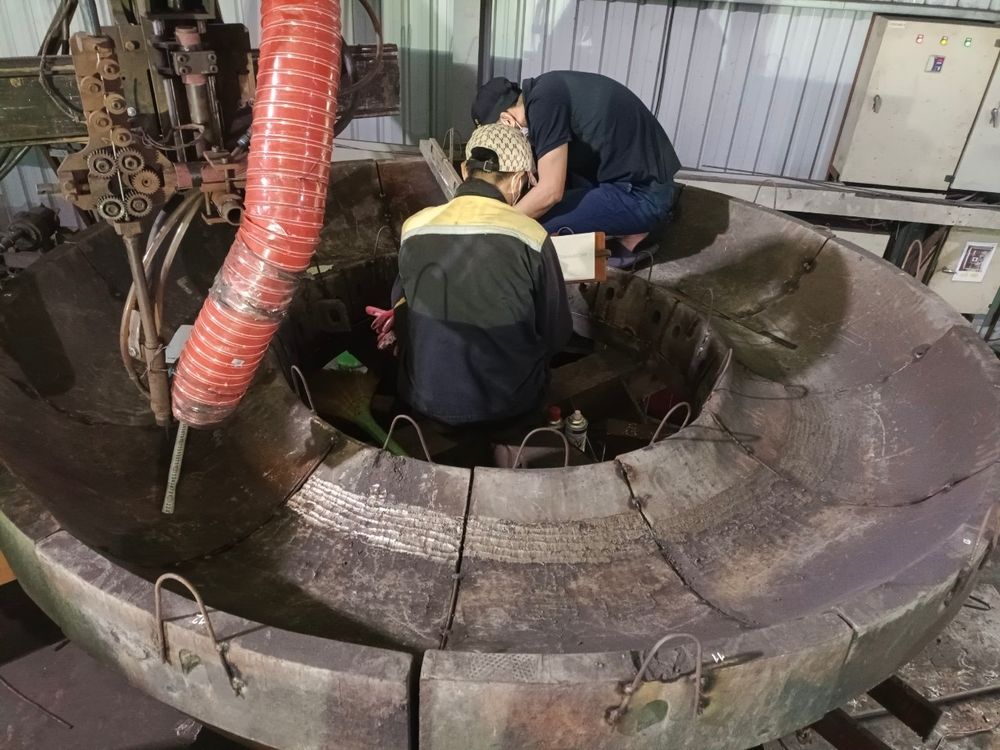
Automatisches Auftragschweißen eines WalzenmantelsAuftragschweißen im Inneren eines WalzenmantelsAutomatisches Auftragschweißen von TellersegmentenWalzenmantel auf Profil regeneriert

Mahlwalzen & -teller von Vertikalmühlen – Regenerierung in der Werkstatt

Walzenmäntel und Tellersegmente kommen in die Werkstatt, werden gereinigt und per PT/UT auf Risse und Verschleiß geprüft. Fehler werden durch Fugenhobeln und Schleifen entfernt und erneut geprüft; Vertiefungen werden aufgefüllt, dann wird die Verschleißschicht automatisch auf das geforderte Profil geschweißt.

  • Kohlemühlen (Kraftwerke, Zement)
  • Rohmehl- & Zementmühlen
  • Walzenmäntel
  • Tellersegmente
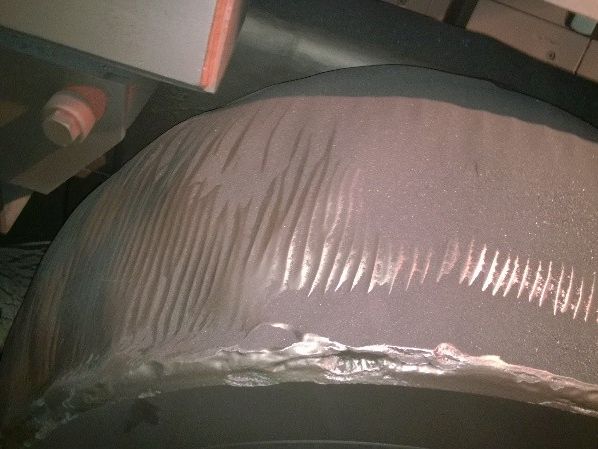
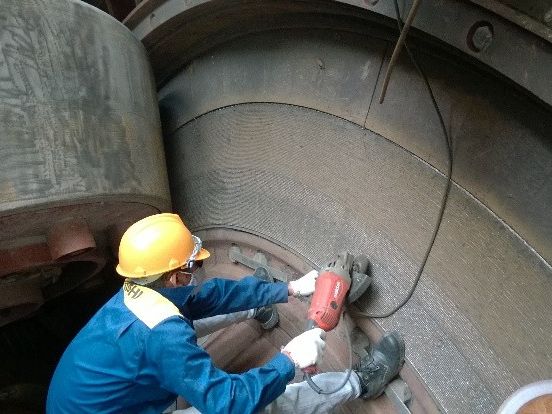
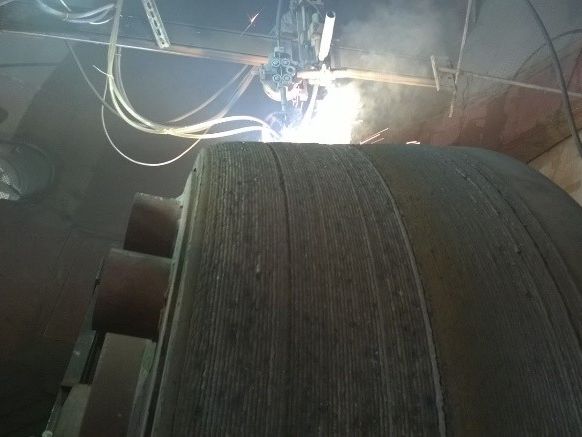
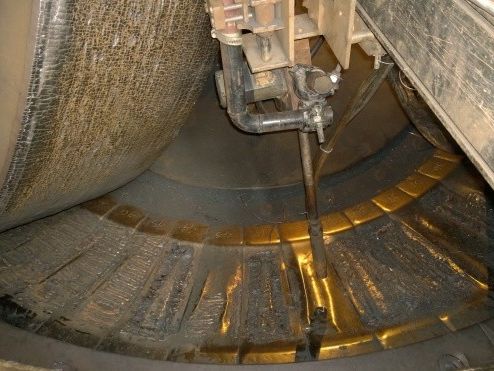
Verschlissene, gerissene Walze vor der RegenerierungSchleifen und Oberflächenvorbereitung in der MühleAutomatisches Auftragschweißen einer Walze vor OrtAutomatisches Auftragschweißen des Tellers vor Ort

Auftragschweißen in der Mühle – vor Ort

Können Teile nicht ausgebaut werden, installiert das Team einen Drehantrieb für den Mahlteller, synchronisiert dessen Drehzahl mit der Schweißgeschwindigkeit und schweißt automatisch in der Mühle auf. Spalte zwischen Tellersegmenten und Ausbrüche werden zuvor halbautomatisch aufgefüllt. Das verkürzt den Stillstand der Mühle.

  • Vor Ort
  • Kein Walzenausbau
  • Kürzerer Stillstand
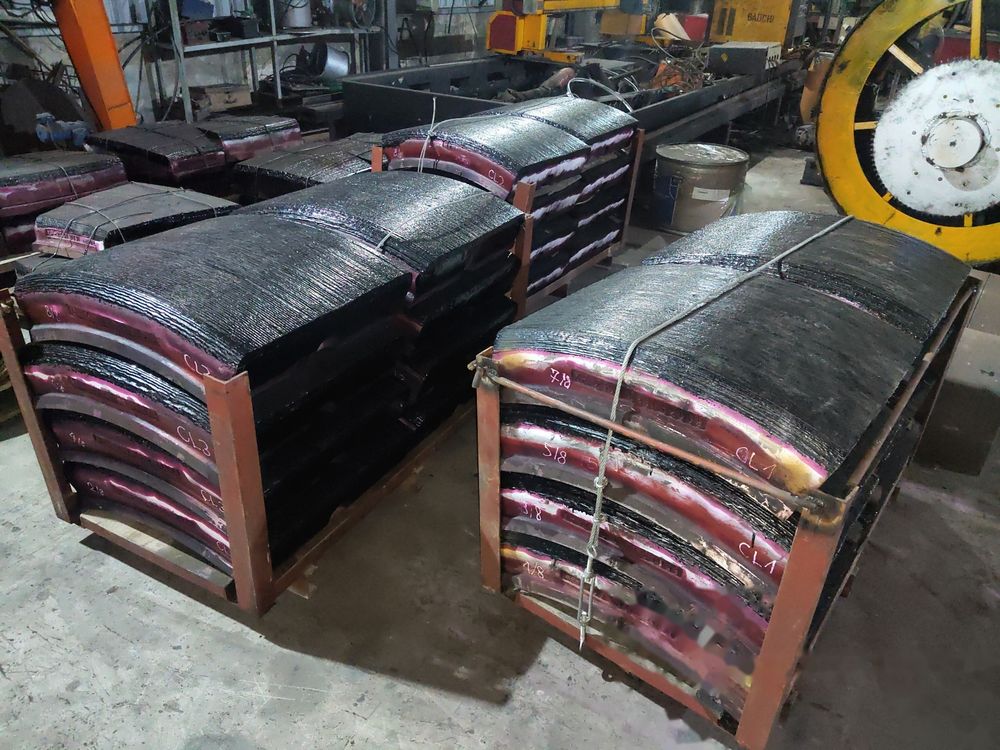
Profildrehen eines neu gegossenen WalzenmantelsNeuer Walzenmantel nach dem AuftragschweißenTellerauskleidungen nach dem AuftragschweißenLackierte Auskleidungen versandfertig verpackt

Neu gegossene Walzen & Tellerauskleidungen mit Auftragschweißung

Walzenmäntel und Tellerauskleidungen werden aus schweißbarem Stahlguss SCW 480 (JIS G 5102) nach Zeichnung neu gegossen, per PT/UT geprüft und auf Profil gedreht. Nach Vorwärmen auf 80–100 °C und einer rostfreien Pufferlage wird die Verschleißschicht automatisch aufgeschweißt. Der zähe Stahlgusskörper kann im Lauf seiner Lebensdauer mehrfach neu aufgeschweißt werden.

  • Stahlguss SCW 480
  • Rostfreie Pufferlage
  • Mehrfach neu aufschweißbar
  • Lieferzeit ca. 60 Tage
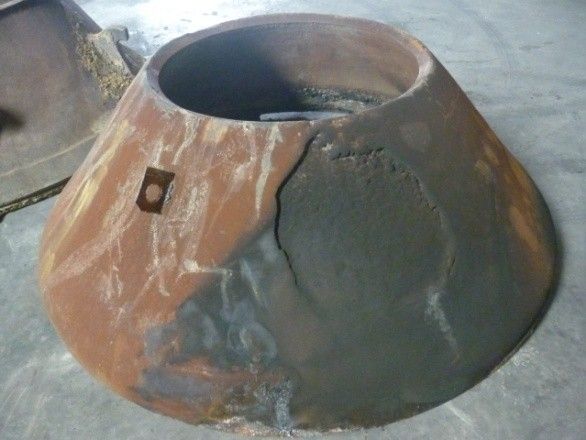
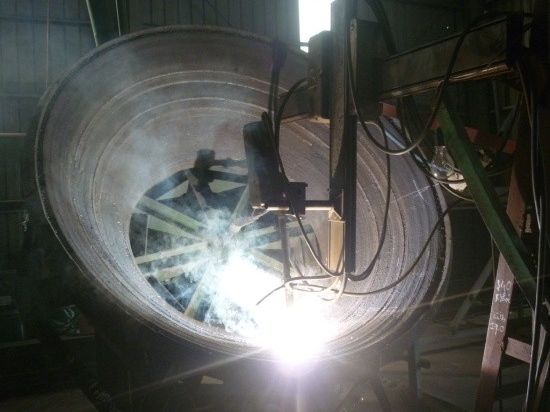
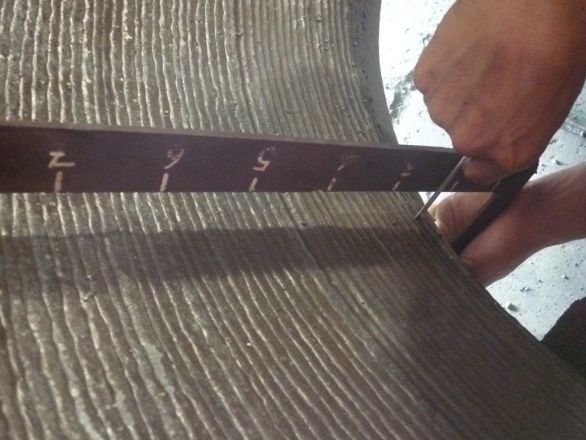
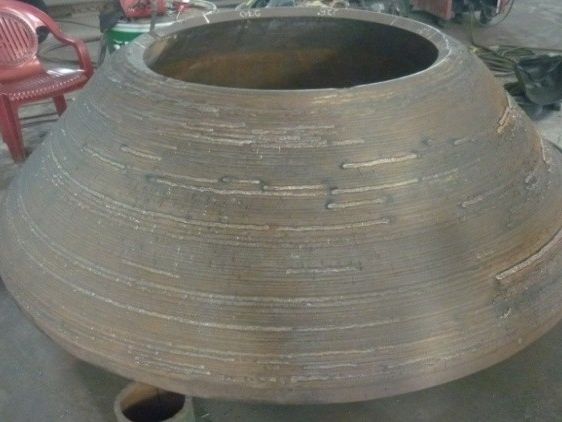
Verschlissener BrecherkegelAutomatisches Auftragschweißen der InnenflächeProfilprüfung nach dem SchweißenBrecherkegel nach der Regenerierung

Brechermäntel & Brechringe von Kegelbrechern

Kegel für Steinbruch- und Erzbrecher werden per Farbeindringprüfung geprüft, Vertiefungen werden aufgefüllt, dann wird lagenweise automatisch aufgeschweißt: eine 5–6 mm rostfreie Grundlage, ein Manganstahl-Aufbau bis zur geforderten Dicke und zwei 5–7 mm verschleißfeste Lagen. Vor der Übergabe wird das Profil mit einer Schablone geprüft.

  • Zement-Steinbrüche
  • Bergbau
  • Mäntel & Brechringe
  • Mehrlagiger Auftrag

Ablauf der Regenerierung

  1. 1Reinigen, PT/UT-Prüfung, Verschleiß messen
  2. 2Risse und Fehler entfernen
  3. 3Erneute ZfP-Prüfung
  4. 4Automatische Schweißanlage einrichten
  5. 5Vertiefungen und Spalte auffüllen
  6. 6Automatisches Auftragschweißen der Verschleißschicht
  7. 7Profil, PT und Maße prüfen
  8. 8Finish, Lackierung und Übergabe

Wichtige technische Punkte

  • ZfP: Farbeindring- (PT) und Ultraschallprüfung (UT) vor dem Schweißen zur Rissfindung; Wiederholung nach der Fehlerbeseitigung und nach dem Auftragschweißen.
  • Zusatzwerkstoffe: rostfreie Puffer-/Grundlage; austenitischer Manganaufbau bei Bedarf; Verschleißschicht aus Chromkarbid-Fülldraht, für jedes Teil ausgewählt.
  • Temperaturführung: Bauteiltemperatur durchgehend unter 80 °C; Schlacke nach jeder Lage entfernt und Kühlung mit Druckluft.
  • Auftragsdicke: bis ca. 45 mm bei Walzen und 50 mm bei Tellerauskleidungen.
  • Finish: Profilprüfung mit Schablonen, Unterseiten der Auskleidungen für passgenauen Sitz gefräst, vor der Übergabe lackiert und nummeriert.

Weitere Teile, die wir regenerieren

  • Mahlwalzen und -teller von Vertikalmühlen
  • Brecherkegel und Brechringe
  • Rotoren und Zähne von Sinterbrechern
  • Roststäbe und Verschleißauskleidungen
  • Teile nach Zeichnung oder Muster

Die Fotos zeigen reale Arbeiten in unserer Partnerwerkstatt für Auftragschweißen und vor Ort in Werken in Vietnam. Zusatzwerkstoffe, Lagenzahl, Dicke und Lieferzeit werden für jedes Teil abgestimmt.

Anwendungen

Typische Anwendungen im Stahlwerk

Von der Rohstoffhandhabung bis zum Walzen und Beschichten schlagen wir Schutz für die am stärksten verschleißenden Bereiche vor.

01Rohstoffe & Vorbereitung

  • Schrottgreifer
  • Brecher
  • Koksofenkomponenten
  • Sinterbrecher
  • Stangenroste

02Roheisen- & Stahlerzeugung

  • Hochofen-Beschickungsschurren
  • Verteilerschurren
  • Glocken & Glockensitze
  • Bunkersitze
  • Konverter-Abgashaubenrohre

03Stranggießen

  • Sekundärkühldüsen
  • Fußrollen
  • Segmentrollen
  • Biege-, Richt- & Treiberrollen
  • Kaltstrangköpfe

04Walzen, Adjustage & Beschichtung

  • Arbeitswalzen
  • Stützwalzen
  • Kaliberwalzen (Lang- & Profilerzeugnisse)
  • Treiber- & Haspelrollen
  • Zinkkessel für Verzinkungslinien

In allen Prozessen: Förder- & Entstaubungsanlagen

  • Schurren & Bunker
  • Schneckenförderer
  • Ventilatorschaufeln & -gehäuse
  • Kanäle
  • Rohre & Bögen
  • Siebe

Neben Stahlwerken freuen wir uns auch über Anfragen zu Verschleißteilen für Zement, Bergbau und Steinbrüche, Energieerzeugung und Recycling.

Verbund-Verschleißbleche

Verbund-Verschleißbleche: Aufbau und Typen

Ein Verbund-Verschleißblech kombiniert ein schweißbares, gut verarbeitbares Grundblech mit einer harten, karbidreichen Auftragsschicht. Die Befestigung erfolgt durch Schweißen oder Schrauben auf der Grundblechseite, während die harte Auftragsschicht die Verschleißfläche schützt.

6 mm6 mm1234
  1. 1Verschleißfeste Auftragsschicht (harte Legierung mit Karbiden)
  2. 2Schmelzlinie (Verbindung von Auftrag und Grundblech)
  3. 3Grundblech (Baustahl, Edelstahl usw.)
  4. 4Feine Entspannungsrisse (normal – kein Fehler)
Beispiel Dickenangabe: 6+6 = 6 mm Grundblech + 6 mm Auftrag
Dicke
Gewählt als Grundblech + Auftrag (z. B. 5+3, 6+6, 10+10), von dünnen Blechen mit ca. 4 mm Gesamtdicke bis zu Grobblechen.
Standardformate
1.500 × 3.000 mm, 2.000 × 3.000 mm usw. Die beschichtete Fläche ist etwas kleiner als das Blech.
Grundwerkstoff
Standardmäßig Baustahl (Klasse S235 / SS400); verschleißfeste, rostfreie oder hitzebeständige Stähle auf Anfrage.
Lieferformen
Tafeln, Zuschnitte, gekantete und gerollte Teile sowie gefertigte Auskleidungen und Schurren nach Zeichnung oder Muster.

Haupttypen und Auswahl

TypEigenschaftenTypische Härte / max. TemperaturTypische Anwendungen
ChromkarbidDer vielseitige Standard bei starker Abrasion mit geringer bis mittlerer SchlagbeanspruchungHRC 62–64 / bis 300 °CMühlenauskleidungen, Muldenkipper-Auskleidungen, Laderschaufeln, Mahlkomponenten
Chrom- + NiobkarbidHöhere Zähigkeit bei starker AbrasionHRC 62–64 / bis 450 °CSchürfkübel, Kokshämmer, Aufreißer, Klassiersiebe, Brecher
KomplexkarbidHöchster Karbidanteil für maximale Verschleißfestigkeit; behält die Härte bei hohen TemperaturenHRC 62–64 / bis 700 °CBrechen und Sieben, Hochofenbunker und -gicht, Ofenbereiche, Heißgasventilatoren
Titankarbid in martensitischer MatrixStarke Abrasion kombiniert mit hoher Schlag- und Furchungsbeanspruchung; weniger OberflächenrisseHRC 52–55 / bis 200 °CSchnecken, Abstreifer, Mischer, Brecher, Baggerschaufeln, Schlammrohre

Varianten für besondere Anforderungen

Glatte, reibungsarme Bleche

Eine glatte Oberfläche mit wenigen Rissen verringert Anbackungen und Verstopfungen durch nasses oder klebriges Material in Schurren und Bunkern. Auch eine Version für schlagbeanspruchte Bereiche ist erhältlich.

Dünne, leichte Bleche

Ca. 4–6 mm Gesamtdicke, hohe Härte (ca. HRC 64–66) in einer einzigen Lage – für gewichtskritische Bereiche. Nicht für Schlagbeanspruchung geeignet.

Verstärkung nach Verschleißprofil

Individuelle Karbid-Auftragsmuster, ausgelegt auf das Verschleißprofil jedes Bauteils – für die am stärksten beanspruchten Zonen wie Sinterbrecher und Brecherdecks.

Härte und Temperatur sind allgemeine Richtwerte für mehrlagige Aufträge. Die tatsächlichen Werte hängen von Legierung, Lagenzahl und Grundwerkstoff ab – wir schlagen die passende Spezifikation für Ihre Anwendung vor.

Verarbeitung & Montage

So holen Sie das Beste aus Verbund-Verschleißblechen

Bleche mit harter Auftragsschicht können reißen oder abplatzen, wenn sie wie normaler Stahl verarbeitet werden. Die wichtigsten Punkte:

Schneiden

  • Plasmaschneiden ist am wirtschaftlichsten; bei engen Toleranzen Laser oder Wasserstrahl verwenden
  • Innenkonturen wie Bohrungen und Ausschnitte zuerst schneiden, die Außenkontur zuletzt
  • Von der Auftragsseite einstechen und nach dem Schneiden entgraten
  • Verschnitt getrennt von normalem Stahl zum Recycling sammeln

Kanten & Rollen

  • Mit der Auftragsschicht innen und quer zu den Schweißraupen biegen
  • Mindestbiegeradius einhalten – mit Auftrag außen ist mindestens der doppelte Radius nötig
  • Beim Rollen ein Schutzblech verwenden, um die Walzen zu schonen
  • Bei Rohren mit Außenauftrag ist das Beschichten eines Rohrs mit passendem Durchmesser zuverlässiger als das Rollen von Blech

Schweißen & Befestigen

  • Alle tragenden Schweißnähte nur am Grundblech ausführen
  • Gelangt Auftraglegierung ins Schweißgut, wird es spröde; bei diesem Risiko einen rostfreien Zusatzwerkstoff (Typ 307) verwenden
  • Stöße und Schraubenköpfe mit Auftragschweißung abdecken, um sie vor Verschleiß zu schützen
  • Befestigungsarten: Kehlnähte, Lochschweißungen, Bolzen, Schweißmuttern, Senkschrauben

Ausrichtung & Handhabung

  • Wo feine Partikel mit hoher Geschwindigkeit strömen (Ventilatorschaufeln und -gehäuse, pneumatische Förderrohre), die Schweißraupen quer zur Strömung legen
  • Raupen parallel zur Strömung lassen die Täler zwischen den Raupen zuerst verschleißen
  • Mit Klemmen oder Gabelstaplern heben – nicht mit Hebemagneten

Diese Angaben helfen uns bei Ihrem Lösungsvorschlag

Senden Sie uns Fotos des verschlissenen Teils und das Austauschintervall – wir ermitteln den Verschleißmechanismus und melden uns mit Vorschlag und Angebot.

  • 01Teilebezeichnung mit Zeichnung oder Fotos
  • 02Aktueller Werkstoff und Austauschintervall
  • 03Verschleißzustand (Stelle, Ausmaß, Fotos)
  • 04Kontaktmaterial (Erz, Koks, Schrott usw.) und Korngröße
  • 05Betriebstemperatur, Schlag- und Korrosionsbedingungen
  • 06Benötigte Menge und gewünschter Liefertermin

Sprechen Sie mit uns über Ihr nächstes Beschaffungs- oder Fertigungsprojekt

Senden Sie uns Ihre Zeichnungen oder 3D-Daten – unser Team begleitet Sie durch die technische Prüfung.

Angebot anfordern